Aços de fácil usinagem: produtividade e limites de aplicação
Inclusões e ajustes de composição podem favorecer o corte, mas a escolha do aço também precisa considerar impacto, direção dos esforços, soldagem e fadiga.
Série Usinabilidade dos materiais • Parte 2
Por Neider Soares
Adaptação editorial: Usinagem360
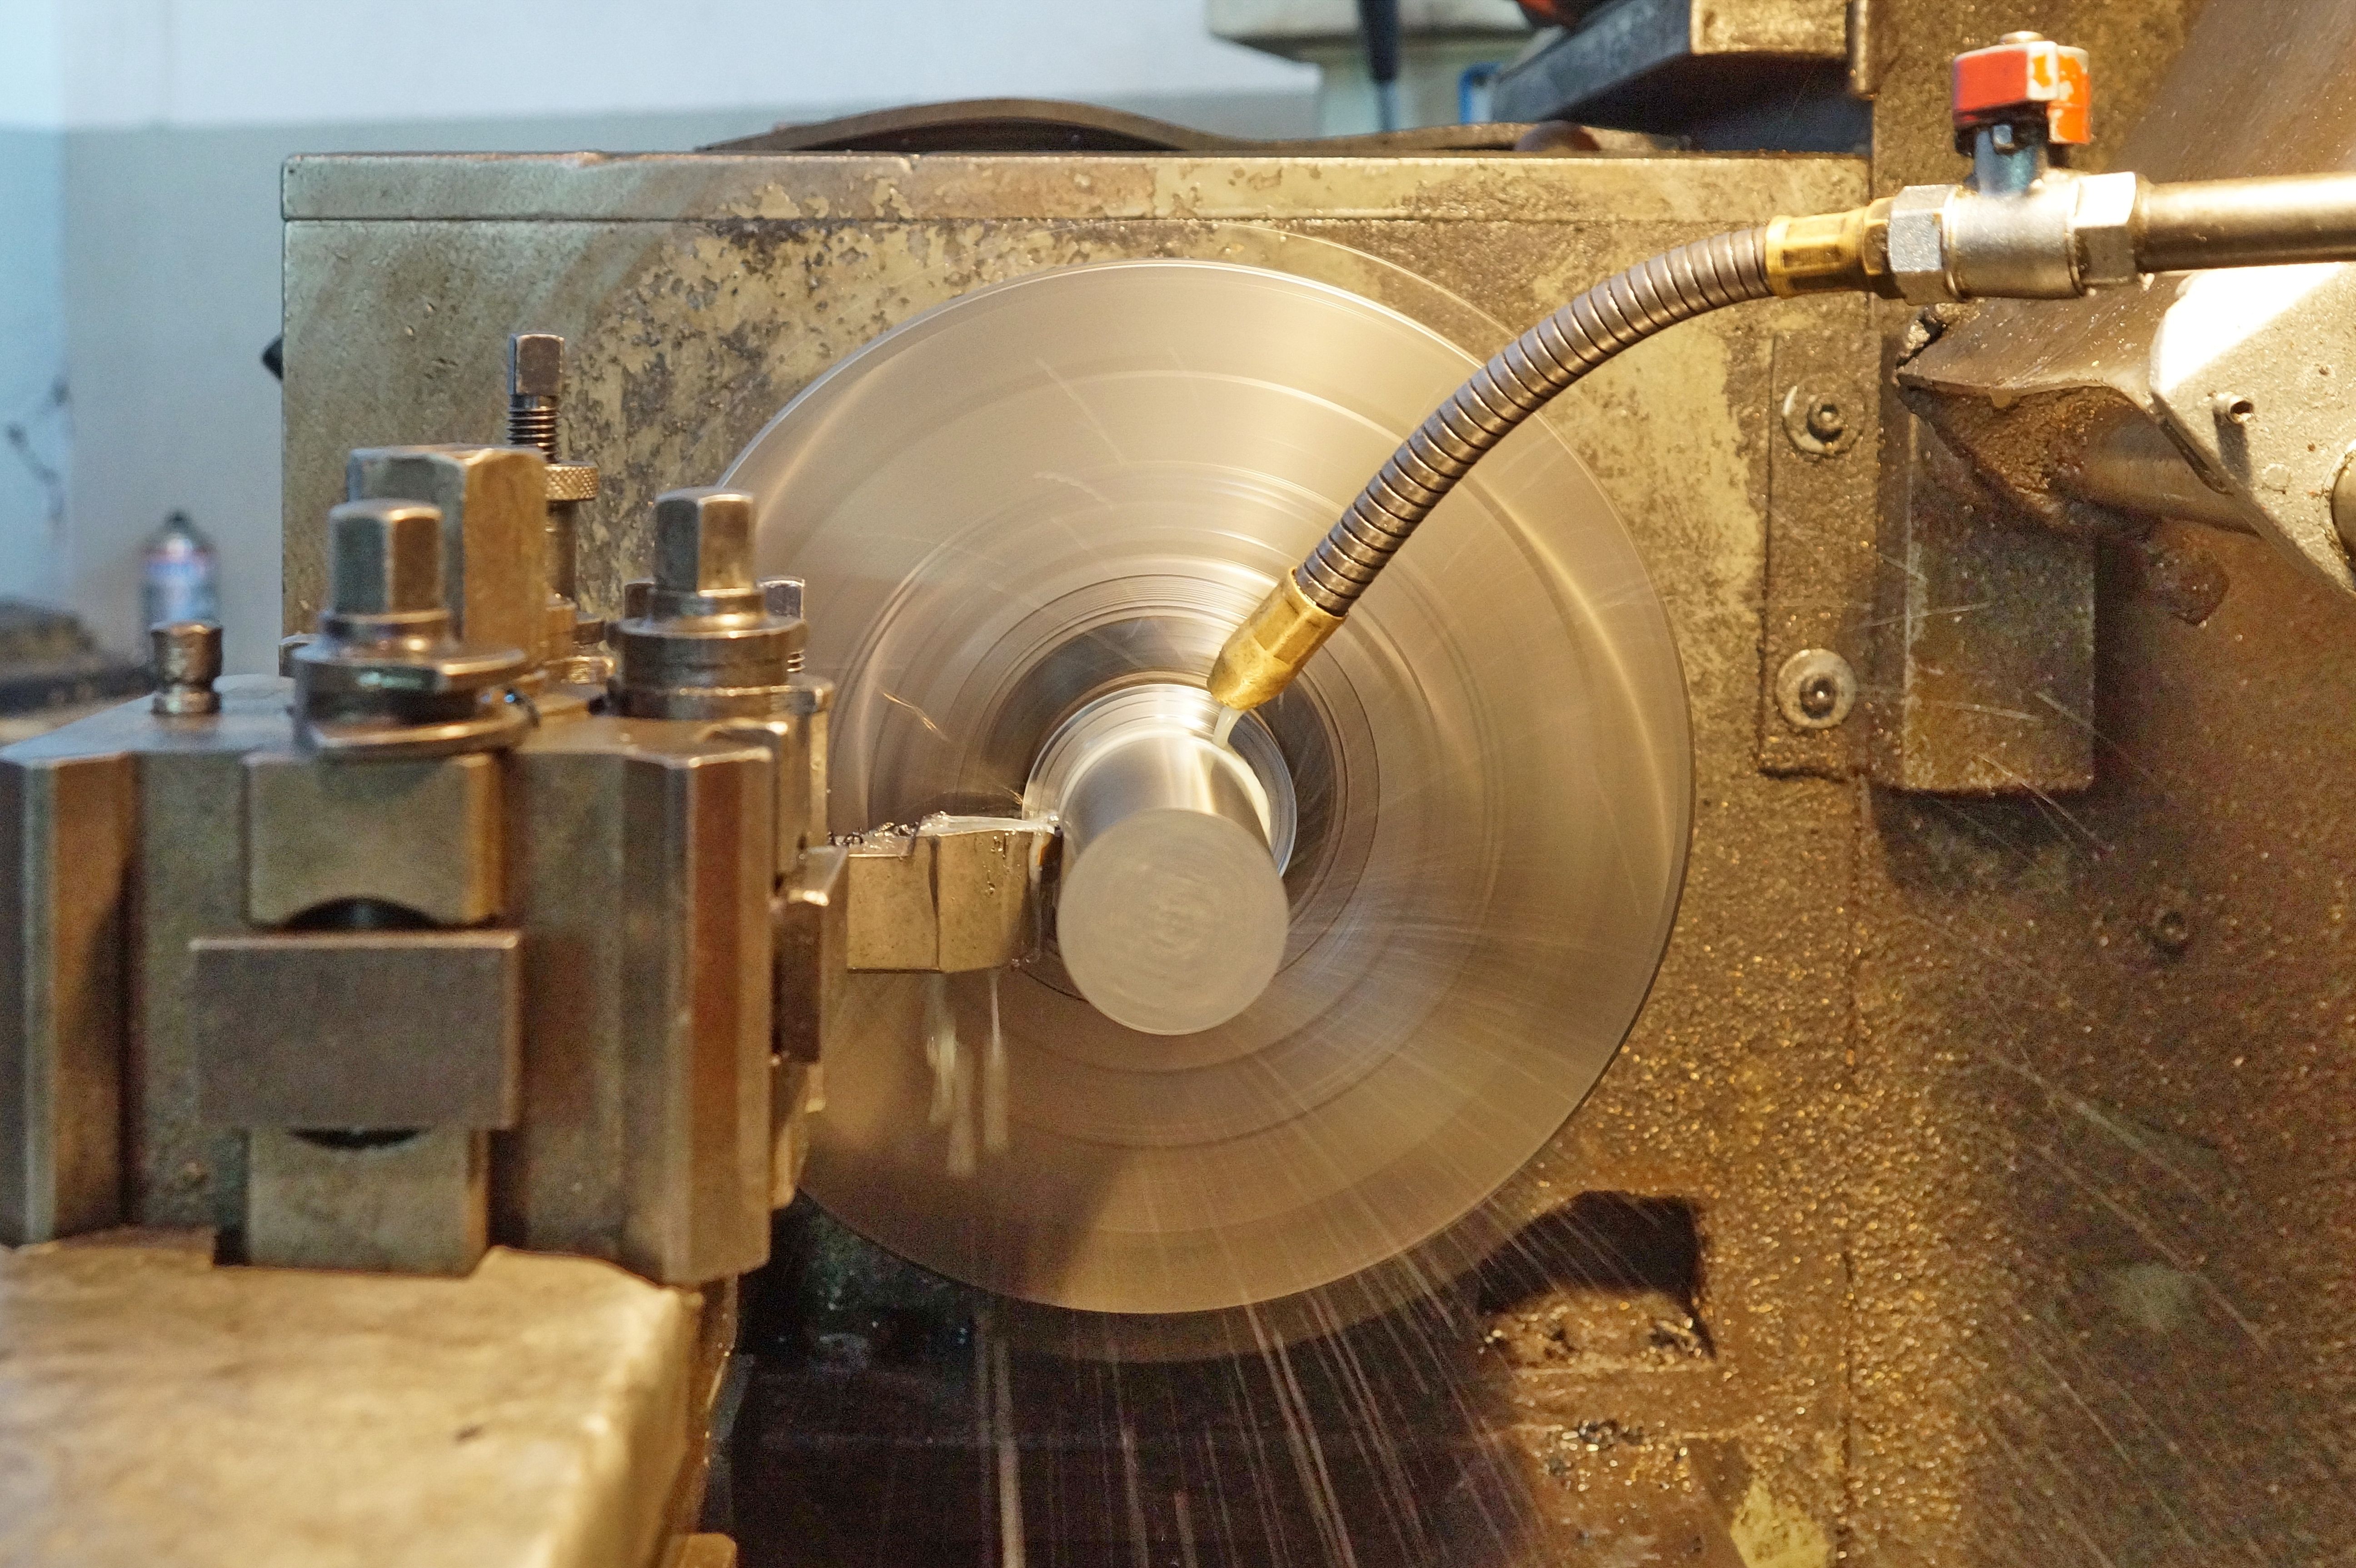
Um aço que permite controlar melhor o cavaco e reduzir o tempo de usinagem pode trazer ganhos importantes para a produção. Antes de adotá-lo, porém, é preciso verificar se suas propriedades atendem às solicitações da peça durante o uso.
Os aços de fácil usinabilidade ilustram essa relação entre processo e projeto. Classes como SAE 12L14, 11SMn30 e SAE 1141 aparecem nesse universo, mas têm composições e características distintas. A facilidade de corte, isoladamente, não torna uma delas substituta direta de outra.
Na primeira parte da série, foram apresentados os quatro critérios de avaliação da usinabilidade. Agora, o foco está nos elementos que favorecem o corte e nos cuidados necessários para selecionar o material.
O papel do enxofre e do manganês
O enxofre pode se combinar com o manganês, formando inclusões de sulfeto de manganês, o MnS. Essas inclusões favorecem a concentração de tensões durante a formação do cavaco e podem facilitar sua fragmentação.
Também podem contribuir para condições de contato mais favoráveis entre cavaco e ferramenta. O resultado depende da composição, da forma e da distribuição das inclusões, além da ferramenta e dos parâmetros empregados.
Na prática, a possibilidade de obter cavacos mais curtos ajuda a reduzir enroscos e interrupções. Isso é especialmente relevante em operações seriadas, nas quais a continuidade do processo pesa tanto quanto o tempo de corte.
Chumbo, bismuto e fósforo
Chumbo e bismuto são elementos associados à melhoria da usinabilidade em determinadas composições. Sua presença em partículas dispersas pode favorecer o comportamento do material durante o corte, mas não significa que todos os aços de fácil usinagem contenham esses elementos.
O fósforo também influencia o comportamento do aço: seu efeito de endurecimento da ferrita por solução sólida altera a ductilidade da matriz. Essa contribuição à usinabilidade precisa ser considerada junto com seus efeitos sobre as propriedades exigidas da peça.
Nenhuma dessas adições, por si só, assegura ausência de aresta postiça ou acabamento perfeito. O desempenho continua ligado ao conjunto formado por material, ferramenta e condições de usinagem.
Onde aparecem os ganhos de produtividade
Melhor controle do cavaco, acabamento adequado e condições de corte mais favoráveis podem reduzir paradas e aumentar a estabilidade da produção. Dependendo da aplicação, também podem permitir velocidades de corte maiores ou ampliar a vida da ferramenta.
Esses ganhos precisam ser medidos em condições comparáveis. A avaliação deve acompanhar o tempo por peça, as trocas de ferramenta e a qualidade obtida ao longo do lote. Uma melhora pontual não basta para definir o resultado do processo.
Tenacidade e direção dos esforços
As inclusões que ajudam na formação do cavaco também podem influenciar a resistência do material a choques e a propagação de trincas. Por isso, aplicações sujeitas a impacto exigem atenção às propriedades mecânicas da classe selecionada.
Durante processos como a laminação, inclusões de MnS podem se alongar na direção de conformação. Essa orientação contribui para diferenças de comportamento entre as direções longitudinal e transversal, fenômeno conhecido como anisotropia.
Ao selecionar o aço, é importante considerar como os esforços atuarão na peça, além dos valores de resistência informados para o material.
Soldagem e fadiga exigem avaliação específica
Em aços ressulfurados e rechumbados, a soldabilidade merece atenção particular. A composição pode aumentar a suscetibilidade a problemas como trincas a quente. A adequação à soldagem deve ser conferida na especificação da classe e nas recomendações técnicas aplicáveis.
Em componentes sujeitos a carregamentos cíclicos, inclusões podem favorecer a iniciação de trincas. A avaliação de fadiga, portanto, não deve ser substituída pela constatação de que o material usina bem.
Isso não permite classificar todos os aços de usinabilidade melhorada como inadequados a qualquer esforço dinâmico. A decisão depende da classe, da condição de fornecimento, do tratamento e das exigências do projeto.
Selecionar o aço para a peça e para o processo
O benefício de um aço de fácil usinagem precisa ser avaliado junto com a função do componente. Impacto, direção das cargas, soldagem e ciclos de trabalho devem entrar na análise antes de uma substituição de material.
O objetivo é aproveitar a produtividade no chão de fábrica com uma especificação compatível com o desempenho exigido em serviço. Para isso, produção e engenharia de produto precisam avaliar a escolha em conjunto.
Sobre o autor
Neider Soares é colaborador do Usinagem360. Artigo adaptado de material do autor, com autorização de republicação.
Notícias relacionadas
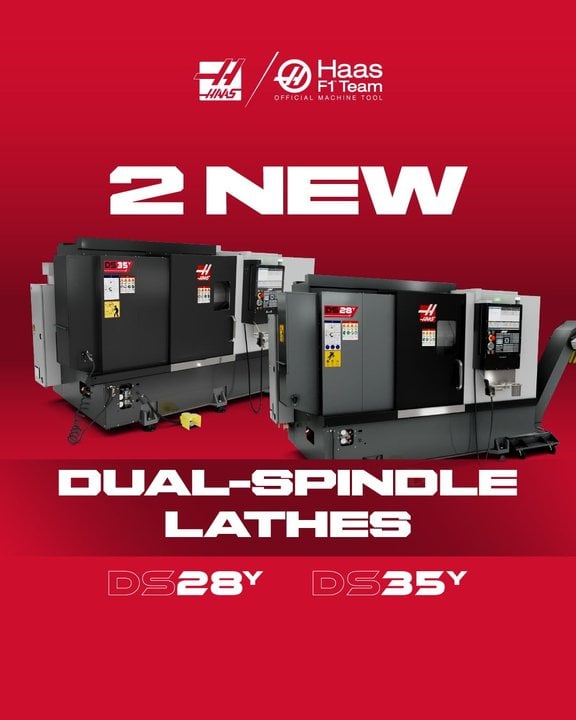
Haas apresenta tornos DS-28Y e DS-35Y de dois fusos em formato compacto
Haas lança DS-28Y e DS-35Y com mandril de 12 polegadas e capacidade dual-spindle em footprint menor que o DS-40Y.
Okuma lança MU-350V com célula compacta para usinagem 24 horas
Okuma apresenta o MU-350V, célula de cinco eixos com AWC de até 33 porta-peças e ATC de 120 ferramentas.
Dillon lança porcas e chaves de mandíbula em aço 4140 tratado
Dillon apresenta porcas e chaves de mandíbula em aço 4140 tratado termicamente para chucks de potência.